
L'augmentation de la production n'est intéressante que si la qualité du film et la stabilité de la production restent maîtrisées. Pour les fabricants de films soufflés en PEBDL, l'effet peau de requin, les dépôts persistants sur les lèvres de la filière et les nettoyages fréquents peuvent limiter les gains de productivité liés à des cadences d'extrusion plus élevées.
Pour réduire l'accumulation de matière dans la filière et les ruptures de la matière fondue, il convient d'abord d'identifier les défauts, puis d'examiner la rhéologie de la résine, l'état de la filière, la température de fusion, la formulation et le débit. Un adjuvant de transformation des polymères judicieusement choisi peut s'avérer utile lorsque l'instabilité de l'écoulement à l'état fondu ou les interactions polymère-métal contribuent au problème, mais il ne saurait remplacer la maintenance des équipements ni corriger la dégradation thermique.
Ce guide explique comment identifier les causes probables, comparer les approches correctives et évaluerSolutions PPA sans PFASdans des conditions pertinentes pour la production.
Pourquoi une production d'extrusion plus élevée peut-elle accroître les problèmes de traitement ?
À résine, géométrie de filière et température de fusion globalement constantes, l'augmentation du débit d'extrusion accroît généralement la vitesse d'écoulement et les taux de déformation à travers la filière. Ceci peut augmenter les contraintes d'écoulement et faire sortir la matière fondue de sa plage de transformation stable.
Cependant, le débit d'extrusion et la vitesse de tirage ne sont pas interchangeables.
L'augmentation de la vitesse de tirage à débit d'extrusion constant modifie principalement l'étirage et l'épaisseur du film ; elle n'augmente pas nécessairement le débit à travers la filière. Il convient donc, lors du dépannage, d'enregistrer le débit en kg/h séparément de la vitesse de tirage en m/min.
Une production plus élevée peut intensifier les problèmes d'écoulement ou de dépôt existants, mais la rupture de la couche fondue et l'accumulation dans la filière ne doivent pas être considérées comme des étapes successives d'une même défaillance.
Fracture par fusion et accumulation de matière dans la matrice : quelle est la différence ?
Peau de requin : Fine distorsion de surface
L'effet peau de requin se manifeste généralement par une rugosité fine et répétitive à la surface de l'extrudat. Il est associé à une déformation rapide et à des contraintes de traction près de la sortie de la filière, lorsque la couche superficielle passe rapidement de l'écoulement contraint à l'intérieur de la filière à l'extrudat émergent.
Son apparition dépend de la rhéologie de la résine, de la température, de la géométrie de la filière et des conditions aux limites.
Fracture de fusion importante : Instabilité d’écoulement plus sévère
La rupture importante de la matière fondue implique une déformation à grande échelle de l'extrudat et peut provenir d'instabilités au sein de la filière ou de sa zone d'entrée.
Il ne s'agit pas simplement d'un stade ultérieur inévitable de la peau de requin. Le mécanisme dominant et les mesures correctives efficaces peuvent différer.
Accumulation de matière au niveau du bord de la matrice :
L'accumulation de matière à la sortie de la filière, souvent appelée « bave de filière », est un dépôt qui peut être causé par divers facteurs, tels que les composants de la formulation, les produits de dégradation, les conditions d'écoulement locales et l'état de surface de la filière.
Les dépôts peuvent se décolorer, s'étendre ou se détacher du film. Ils peuvent se produire avec ou sans fissures de fusion visibles.
Conséquence pratique : une surface de film plus lisse ne prouve pas, à elle seule, que l’accumulation de dépôts sur la puce a été résolue. Il convient de surveiller les deux séparément.
Que doit vérifier en premier une équipe d'extrusion ?
1. Rhéologie de la résine et composition du mélange
La qualité du LLDPE, l'indice de fusion, la distribution du poids moléculaire, le type de comonomère et la composition du mélange influencent la plage de traitement.
Des variations dans la teneur en LDPE, la qualité du mLLDPE, le matériau recyclé ou le fournisseur peuvent modifier le comportement d'écoulement même si l'indice de fluidité nominal semble similaire. L'indice de fluidité seul ne décrit pas entièrement les performances d'extrusion à cisaillement élevé.
Comparez la formulation actuelle avec la dernière production stable avant de choisir une solution additive.
2. État de la filière et restrictions d'écoulement
Inspectez les lèvres de la filière, l'uniformité de l'écartement de la filière, les surfaces d'écoulement, les tamis et les composants de filtration.
La contamination, les surfaces endommagées, les dépôts ou l'augmentation de la résistance du tamis peuvent engendrer des contraintes localisées ou une pression instable. Il est important de noter le point de mesure de la pression : une augmentation de pression en amont d'un tamis obstrué est différente d'une variation de pression liée à la filière.
Un PPA ne réparera pas une puce endommagée ni n'éliminera la cause d'une contamination persistante.
3. Température de fusion réelle et historique thermique
Une augmentation contrôlée de la température de fusion peut réduire la viscosité et retarder certaines instabilités de surface. Cependant, une température plus élevée peut également accroître le risque de dégradation ou altérer le refroidissement et la stabilité des bulles.
Lorsque la mesure est disponible, vérifiez la température de fusion réelle plutôt que de vous fier uniquement aux consignes du creuset. Examinez le temps de séjour, les zones stagnantes et l'historique des arrêts si une décoloration ou des dépôts suggèrent une dégradation thermique.
4. Les additifs et leurs interactions
Les agents de glissement, les particules anti-adhérentes, les pigments, les charges et autres ingrédients peuvent influencer la dispersion, l'écoulement, le comportement de surface ou la réponse PPA.
Évaluer l'auxiliaire de traitement dans la formulation de production prévue. Les résultats obtenus avec la résine pure peuvent ne pas être directement transposables à un film pigmenté, à contenu recyclé ou multicouche.
5. Conditions de sortie et de fonctionnement
Enregistrement du débit d'extrusion, de la vitesse de la vis, de l'écartement de la filière, du diamètre de la filière, de la température de fusion, de la pression, des rapports de couches et de l'épaisseur du film.
Pour les lignes multicouches, enregistrez le débit et le dosage d'additif par extrudeuse. Ces informations permettent de distinguer un problème de formulation d'une modification de la distribution du flux ou des conditions de fonctionnement.
Approches courantes pour réduire la rupture de la matière fondue et l'accumulation de matière dans la matrice
| Approche | Là où cela peut être utile | Limite importante |
| Ajuster la température de fusion | Peut réduire la viscosité et retarder certaines instabilités d'écoulement | La chaleur excessive peut accélérer la dégradation et affecter le refroidissement. |
| Réduire le débit d'extrusion | Peut réduire la contrainte d'écoulement et aider à identifier une limite liée au débit | Réduit la productivité et ne traite pas forcément la cause sous-jacente. |
| Modifier le ratio de résine ou de mélange | Peut élargir la fenêtre de traitement stable | Peut affecter la mécanique, l'étanchéité, l'optique et le coût |
| Nettoyer ou entretenir le système de filtration et de matrice | Traite de la contamination, des dépôts et des restrictions liées à l'équipement | Des dépôts peuvent réapparaître si des causes de formulation ou thermiques persistent. |
| Examinez le contenu de l'emballage des additifs. | Peut identifier les composants incompatibles, mal dispersés ou formant des dépôts | Les modifications nécessitent la validation des propriétés du film final |
| Évaluer un auxiliaire de transformation des polymères | Peut contribuer à contrôler la fissuration par fusion et certains problèmes d'accumulation de matière dans les matrices | Nécessite une chimie, un dosage et des conditions d'essai appropriés. |
Choisissez la mesure corrective en fonction du défaut observé. L'augmentation de la dose de PPA n'est pas une réponse fiable à chaque augmentation de pression ou dépôt de matière.
Comment un PPA sans PFAS peut-il permettre l'extrusion de films soufflés ?
Selon sa composition chimique, un auxiliaire de traitement des polymères sans PFAS peut influencer les interactions polymère-métal et le comportement d'écoulement à l'état fondu.
Avec une formulation appropriée, cela peut aider :
• Éliminer les fractures de fusion existantes ou retarder leur apparition à mesure que la production augmente.
• Réduire la pression de la matrice dans des conditions de comparaison contrôlées.
• Limiter certains types d’accumulation sur les lèvres de la matrice.
• Favoriser une plage d'extrusion stable plus large.
Ces résultats ne sont ni automatiques ni identiques pour toutes les technologies sans PFAS.
Certains systèmes nécessitent une période de conditionnement avant d'atteindre une réponse stable. La composition de la résine, l'utilisation antérieure de PPA, le dosage, l'historique de la matrice et les conditions de traitement peuvent influencer ce délai.
Une évaluation pertinente doit faire la distinction entre le comportement de conditionnement initial et la performance à l'état stable.
Procédure pratique de transition et d'essai des PPA sans PFAS
Étape 1 : Établir une base de référence mesurable
Consignez le mélange de résine, la structure des couches, le grade PPA actuel, le dosage par couche, le rendement, la température de fusion, la pression et l'épaisseur du film.
Documenter les fractures de fusion à l'aide d'une méthode d'inspection uniforme. Consigner séparément les dépôts sur les lèvres de la matrice, en précisant leur emplacement, leur aspect et le temps écoulé depuis le dernier nettoyage.
Étape 2 : Convenir de la procédure de transition
La présence de PPA fluoropolymère résiduel ou d'un autre auxiliaire de traitement peut influencer les premiers résultats des essais.
Contrôler les résidus provenant de l'extrudeuse, de la filière, des alimentateurs et des flux de reprise. Utiliser une procédure de transition ou de purge convenue avec le fournisseur et adaptée à l'équipement et à la formulation.
Ne présumez pas qu'un film visuellement propre immédiatement après le changement démontre les performances indépendantes du nouveau PPA.
Étape 3 : Introduire la dose d’essai recommandée
Utilisez le niveau d'évaluation spécifique au produit convenu avec l'équipe technique.
Certaines procédures peuvent nécessiter un niveau de conditionnement initial plus élevé, suivi d'une dose à l'état d'équilibre plus faible. Ces procédures doivent être considérées comme des recommandations spécifiques à chaque formulation, et non comme des recettes universelles.
En cas de coextrusion, précisez si le dosage se réfère à une couche individuelle ou au film entier.
Étape 4 : Maintenir un point de fonctionnement contrôlé
Maintenir la sortie, la température et les autres variables pertinentes aussi stables que possible pendant l'évolution de la réponse.
Si des modifications sont nécessaires pour des raisons de sécurité ou de qualité du produit, consignez-les. Évitez de modifier plusieurs paramètres simultanément, car cela complique l'interprétation du résultat.
Étape 5 : Mesurer la réponse au fil du temps
Piste:
• Temps nécessaire à l'élimination partielle et complète des fractures de fusion.
• Pression à un emplacement de mesure constant.
• Couple ou charge du moteur.
• Accumulation sur les lèvres de la filière au cours d'une période de fonctionnement définie.
• Aspect du film, homogénéité de l'épaisseur et stabilité des bulles.
Un court essai peut révéler une réponse à la rupture par fusion, mais il peut ne pas être suffisamment long pour établir un intervalle de nettoyage fiable.
Étape 6 : Valider la qualité du film et la conversion
Vérifier le voile, les gels, le scellage et les processus en aval pertinents pour l'application, y compris l'impression et la lamination.
L’amélioration du traitement à elle seule est insuffisante si le film ne répond plus aux exigences de conversion ou d’utilisation finale.
Étape 7 : Optimiser séparément le dosage et le débit
Après stabilisation, optimiser le dosage par étapes contrôlées. Évaluer séparément les niveaux de production plus élevés afin de bien distinguer l'effet de chaque modification.
Si l'objectif est de réaliser des économies d'énergie, il convient de mesurer l'énergie par unité de puissance admissible, par exemple en kWh/kg, pour un équipement aux caractéristiques définies. Une réduction du couple ou du courant ne garantit pas à elle seule une consommation d'énergie spécifique plus faible.
Sélection d'un PPA sans PFAS SILIMER pour film soufflé PE
SILIKE développeSolutions PPA sans PFAS SILIMER pour l'extrusion de films PE.
SILIMER 9301 Mélange-maître PPA sans PFASpeut être considérée comme une option prête à l'emploi pour le traitement des films soufflés PE.
Lorsque le mélange de résine ou les conditions de fonctionnement nécessitent une solution différente, l'équipe technique de SILIKE peut recommander une autre qualité, telle que le masterbatch d'additifs de traitement sans fluor SILIMER 9401A, après examen de l'application.
La sélection doit prendre en compte :
• Qualités de résine et proportions de mélange.
• Auxiliaire de traitement et dosage existants.
• Structure de la couche de film et répartition des additifs.
• Objectif de production et conditions de fonctionnement.
• Comportement de la fusion-fracture et de l'accumulation dans la matrice.
• Exigences en matière d'impression, de lamination et de scellage.
ExplorerMélanges maîtres PPA sans PFAS SILIKEpour discuter des options pour votre formulation.
La comparaison la plus utile consiste en un essai contrôlé par rapport à la formulation actuelle, en utilisant des conditions de fonctionnement et des critères d'acceptation constants.
Données de test internes SILIKE :SILIMER PPA sans PFAS pour l'extrusion de films soufflés
Évaluation comparative du PPA sans PFAS dans l'extrusion de films soufflés de LDPE et de mLLDPE pour la réduction de la fracture de fusion, le couple et la consommation d'énergie.
Aperçu:
Les PPA sans PFAS de la série SILIKE SILIMER réduisent non seulement l'accumulation de matière sur la puce (bave de puce) et améliorent les performances en matière de fracture de fusion (peau de requin), mais améliorent également l'efficacité globale du traitement.
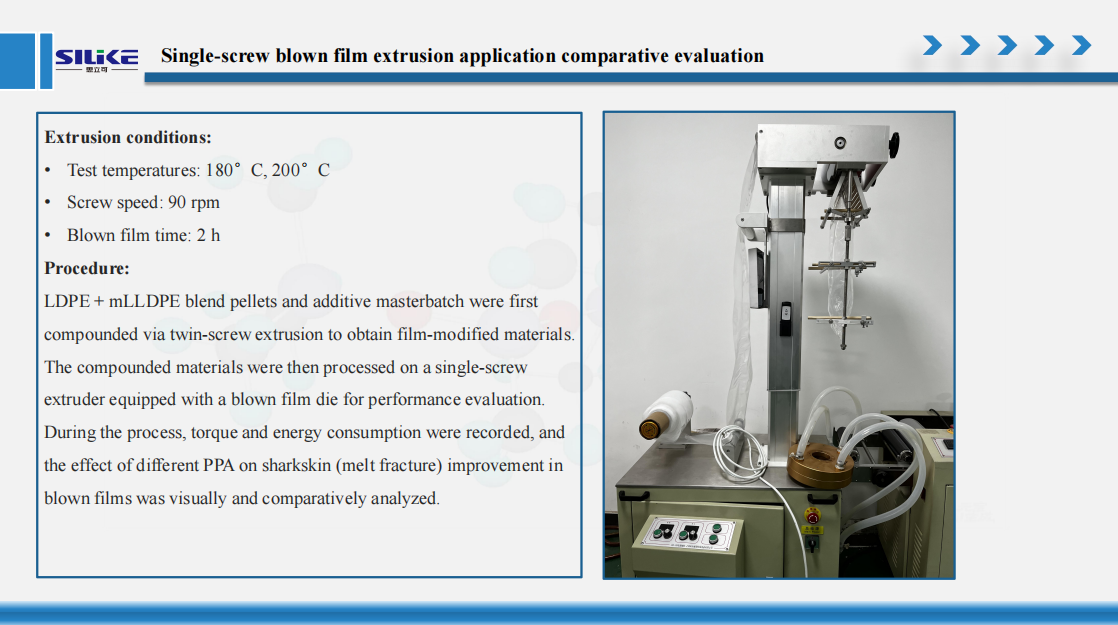
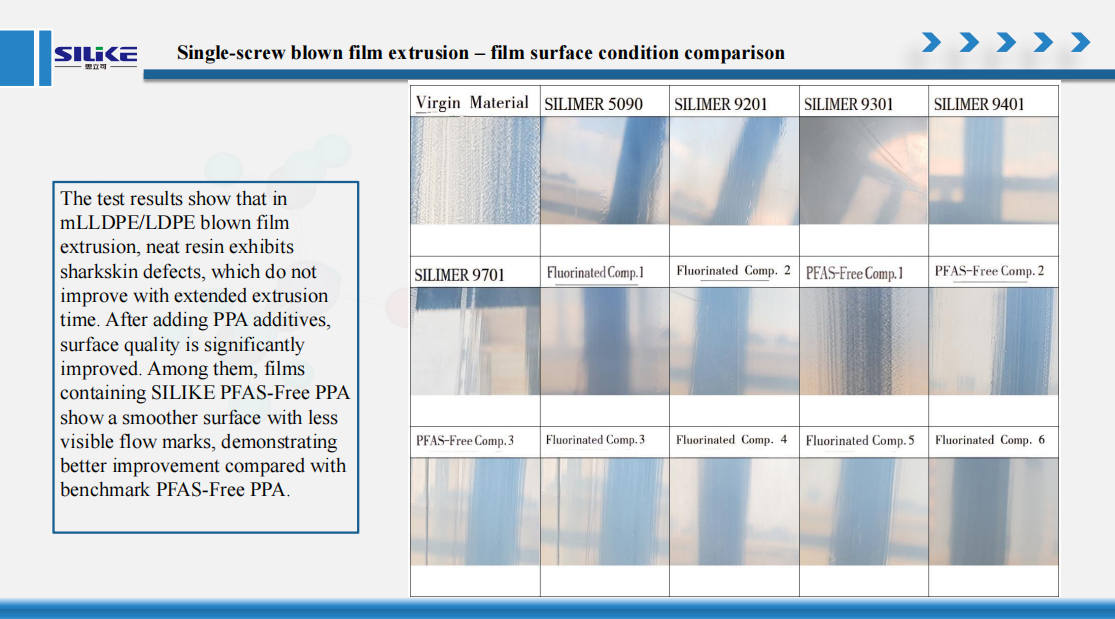
Note:Les résultats présentés ci-dessus sont une sélection de données issues des évaluations internes de SILIKE sur l'extrusion de films soufflés. Les performances dépendent de la formulation et des conditions de transformation. Pour obtenir l'ensemble des données d'essai, les conditions d'essai détaillées et des conseils sur le choix d'un PPA SILIMER sans PFAS adapté à votre application, veuillez contacter l'équipe technique de SILIKE.
Foire aux questions
L'augmentation de la température d'extrusion peut-elle éliminer la peau de requin ?
Cela peut réduire la viscosité et retarder ou atténuer l'effet peau de requin dans certaines conditions. Toutefois, le réglage de la température a ses limites et peut entraîner une dégradation ou des problèmes de refroidissement. Il est donc important d'examiner la résine, la géométrie de la filière et le débit en fonction de la température.
Une vitesse d'extraction plus élevée provoque-t-elle une fracture de fusion ?
Pas nécessairement. À débit d'extrusion constant, une vitesse de tirage plus élevée modifie principalement l'étirage et l'épaisseur. Le risque de rupture du matériau fondu est plus directement lié à l'écoulement du matériau fondu à travers la filière et aux contraintes de déformation associées.
L'accumulation de matière dans la matrice et la rupture par fusion sont-elles le même problème ?
Non. La rupture par fusion est une instabilité d'écoulement ; l'accumulation de matière dans la filière est une accumulation de matière au niveau du bord de la filière. Ces deux phénomènes peuvent survenir simultanément, mais chacun nécessite un diagnostic et un contrôle de performance spécifiques.
Faut-il réduire la production lors du lancement d'un essai de PPA sans PFAS ?
Pas automatiquement. Un point de fonctionnement contrôlé permet d'évaluer le comportement de conditionnement. Une réduction du débit peut s'avérer nécessaire si la ligne se situe en dehors d'une plage de fonctionnement sûre ou utilisable, mais elle doit être documentée comme une variable d'essai distincte.
Combien de temps dure le conditionnement PPA ?
Il n'existe pas de durée universelle. La chimie du produit, le dosage, la résine, l'historique de l'équipement et les conditions d'utilisation sont autant de facteurs importants. Il convient de suivre l'évolution de la réponse au fil du temps et d'utiliser une période d'évaluation convenue avec le fournisseur.
Un seul grade de PPA peut-il convenir à toutes les formulations de PE ?
Les performances peuvent varier selon les mélanges de LDPE, LLDPE et mLLDPE, les additifs utilisés et les structures multicouches. Choisissez la qualité adaptée à l'application et validez-la par des essais.
Conclusion
La réduction de l'accumulation de matière dans la filière et de la rupture de la matière fondue lors de l'extrusion de films soufflés en LLDPE commence par l'identification du défaut et de sa cause probable.
Une production accrue peut augmenter les contraintes d'écoulement, mais les dépôts sur les puces peuvent également être liés à la dégradation, aux composants de la formulation ou à l'état de l'équipement. Un PPA sans PFAS peut constituer un élément utile de la solution s'il est sélectionné et évalué dans le contexte plus large du procédé.
L'objectif n'est pas simplement d'obtenir une pression plus basse ou un film plus lisse temporairement. Il s'agit d'une plage de fonctionnement reproductible qui combine une qualité de film acceptable, des dépôts maîtrisables et une conversion en aval fiable.
Discutez d'un essai PPA sans PFAS pour votre ligne de production de films soufflés en LLDPE.
Votre production est-elle limitée par des fractures de fusion ou des dépôts sur les lèvres de la filière ?
Veuillez indiquer les qualités de résine, la structure du mélange et des couches, le PPA et le dosage actuels, le débit d'extrusion, le profil de température, les relevés de pression et les observations de défauts. Précisez vos exigences en matière d'impression, de lamination ou de scellage.
L'équipe d'application de SILIKE peut vous aider à identifier un PPA sans PFAS SILIMER adapté et vous recommander une procédure d'essai contrôlé pour votre ligne de production.
Site web: www.siliketech.com
E-mail: amy.wang@silike.cn
Mobile / WhatsApp :+86-15108280799
Date de publication : 4 septembre 2026


